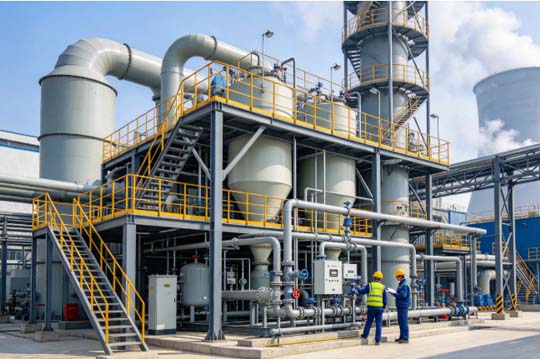
脱硫设备广泛应用于燃煤电厂、工业锅炉、化工生产及废气处理等场景,主要用于去除烟气中的二氧化硫,减少有害气体排放。在设备运行过程中,部分企业可能会发现排气口、吸收塔周边、循环水池或设备管道附近出现异味。气味可能表现为刺鼻的酸味、类似臭鸡蛋的气味,也可能带有腐败、发酵或化学药剂的味道。不同气味通常与烟气成分、脱硫剂性质、浆液状态以及设备运行条件有关。脱硫设备出现异味并不一定意味着设备发生故障,但如果气味突然加重、持续时间较长,或者伴随烟气异常、浆液起泡、管道泄漏等现象,就需要及时检查。脱硫过程涉及气体吸收、化学反应、液体循环和固体杂质分离等环节,任何一个环节出现异常,都可能造成异味物质积聚或逸散。
一、烟气成分变化,可能产生刺激性气味
1. 烟气中残留的硫化物
脱硫设备主要处理烟气中的二氧化硫,但进入系统的烟气并不一定只含有这一种气体。如果燃料成分发生变化,或者上游生产工艺产生了其他含硫物质,脱硫系统中的气体组成也可能随之改变。在特定的温度、酸碱度和氧化还原条件下,部分含硫物质可能发生转化,形成具有明显气味的化合物。例如,硫化氢具有典型的臭鸡蛋气味,即使浓度较低,也可能被人察觉。如果脱硫工艺涉及硫化氢处理,或者废水、浆液中存在适合其生成的化学条件,就需要重点排查硫化氢的来源。常规烟气脱硫系统出现异味,并不能直接认定为硫化氢超标。应结合工艺类型、烟气成分及气体检测结果进行判断,避免仅凭气味确定污染物种类。
2. 未充分处理的气体逸出
当脱硫剂供应不足、吸收液循环量下降,或者烟气流量超过设备设计能力时,气体与吸收液的接触效果可能变差,导致部分污染物未能充分去除。
l 检查吸收塔的运行参数,确认烟气流量是否处于设计范围内
l 检查循环泵、喷淋系统和喷嘴,判断是否存在流量不足、堵塞或喷淋不均匀的情况
l 对比设备进出口的烟气检测数据,确认污染物去除效果是否出现明显变化
如果异味主要出现在排气口,应结合出口烟气成分、设备运行记录和现场检测结果进行分析,而不是单纯通过增加脱硫剂用量来处理。
二、脱硫浆液与药剂异常,容易形成异味
1. 浆液长期停留或缺少维护
在湿法脱硫系统中,浆液承担着吸收烟气中二氧化硫的重要作用。以石灰石—石膏湿法脱硫为例,浆液会在吸收塔、循环管道和相关储槽之间持续流动。如果浆液长期停留、排污不及时,或者设备内部存在沉积物,杂质就可能逐渐积累。当浆液中混入有机物、油污或其他可降解物质时,微生物活动可能产生带有腐败气味的挥发性物质。部分系统中的废水、污泥和沉积物也可能成为异味来源。对于长期运行的设备,应按照工艺要求检查浆液密度、酸碱度、固体含量及排污情况,并及时清理容易积存杂质的位置。不能仅通过补水稀释浆液来掩盖气味,否则可能增加系统负荷,甚至改变原有的化学反应条件。
2. 脱硫剂质量或投加量不合适
脱硫剂的品质与投加方式会影响系统运行效果。如果使用的石灰石、石灰或其他吸收剂含有较多杂质,可能增加沉积物的形成,部分杂质还可能与烟气或浆液中的物质发生反应,造成异常气味。脱硫剂投加量不足时,烟气中的二氧化硫可能无法充分去除;投加量过大,则可能造成药剂消耗增加、浆液性质变化或设备结垢等问题。不同脱硫工艺所使用的药剂并不相同,因此不能采用统一的投加标准。操作人员应检查药剂的质量证明、储存条件和投加记录,同时根据烟气负荷、浆液检测结果及设备运行要求调整用量。对于使用有机添加剂或其他专用药剂的系统,还应核对药剂成分及其适用条件,排查是否存在分解、变质或不合理混用的情况。
三、设备内部积存与管道泄漏,也可能引起异味
1. 管道、储槽和排水系统积存杂质
脱硫设备长期运行后,部分管道、储槽、除雾器和排水沟可能积存浆液、沉淀物或污泥。如果清理不及时,沉积物可能发生化学变化或微生物分解,从而产生异味。特别是在设备停机检修、循环系统停止运行或局部排水不畅时,残留液体容易滞留在低洼位置。重新启动设备后,积存物受到扰动,异味可能短时间内明显增加。日常巡检时,应重点查看容易积液和沉积的位置,确认排水管路是否畅通,检查储槽盖板、法兰和检修口是否密封完好。清理作业需要根据物料性质制定安全措施,不能在未确认内部气体成分的情况下直接打开设备或进入储槽。
2. 密封老化或局部泄漏
如果设备法兰、阀门、泵体密封件或连接管道出现老化、破损,含有异味物质的气体或液体就可能泄漏到周边环境。此类问题通常伴随局部气味明显、设备表面潮湿、连接部位出现结晶或浆液痕迹等现象,但并非所有泄漏都能通过肉眼发现。
l 检查泵体、阀门、法兰和管道连接处,确认是否存在渗漏。
l 检查设备负压、正压及相关运行参数,判断是否存在异常波动。
l 对疑似泄漏位置使用适合的检测仪器进行确认,并根据检测结果安排维修。
如果异味突然增强,且伴随人员眼鼻刺激、头晕或呼吸不适,应立即按照现场应急预案撤离相关区域,并通知专业人员检测。不得仅凭气味判断现场是否安全,也不能通过闻气味的方式反复寻找泄漏点。
四、发现异味后,应该如何排查和处理?
脱硫设备出现异味后,应先确认气味出现的位置、持续时间以及设备运行状态,再结合工艺特点逐步检查。不同来源需要采取不同措施,如果未查明原因就直接更换药剂、加大投加量或调整运行参数,可能无法解决问题,还可能造成新的运行异常。
五、常见问题解答
问:脱硫设备出现臭鸡蛋气味,通常是什么原因?
答:臭鸡蛋气味可能与硫化氢有关,也可能来自含硫物质转化或其他混合气体。应根据工艺类型、气体检测结果和现场运行记录确认来源。硫化氢具有毒性,不能因气味暂时减弱就认定危险已经解除。
问:脱硫设备出现酸味,是不是脱硫剂不足?
答:不一定。酸味可能与酸性气体残留、浆液酸碱度异常、药剂性质或局部泄漏有关。应检查吸收液的酸碱度、药剂投加量、循环流量及烟气进出口检测数据,再判断是否需要调整运行参数。
问:设备正常运行时有轻微异味,需要停机吗?
答:是否停机应根据异味来源、检测结果、设备状态和安全规程决定。如果异味轻微且运行参数正常,也应记录情况并安排检查。如果异味突然加重、怀疑存在有毒气体泄漏,或者设备出现明显异常,应立即采取安全措施,并按照应急预案决定是否停机,不能为了维持生产而忽略风险。
问:如何减少脱硫设备运行过程中的异味?
答:应做好浆液管理、药剂质量控制、管道密封检查和设备定期清理,及时处理排水不畅、沉积物积累及局部泄漏等问题。同时,应根据工艺要求监测烟气、浆液和废水的相关参数。对于持续存在的异味,可以委托专业检测人员分析气体成分,必要时增加针对性的收集和处理措施。
脱硫设备运行过程中出现异味,可能与烟气中的残留气体、脱硫浆液变质、药剂使用不当、设备内部沉积或密封部位泄漏有关。不同原因对应的处理方法存在差异,因此需要根据现场情况逐项排查,不能仅凭气味判断故障位置。日常管理中,应建立设备巡检和维护记录,定期检查循环泵、喷淋装置、管道、阀门、储槽及排水系统,关注浆液状态、药剂用量和烟气检测数据。对于容易积存污泥或残液的位置,应按照设备维护要求及时清理,减少异味物质积聚的机会。当异味持续存在或突然加重时,应优先确认人员安全,并使用专业仪器检测相关气体。对于涉及硫化氢等有毒气体的情况,应严格执行现场安全管理和应急处置要求。只有将气味来源、工艺参数和设备状态结合起来分析,才能更准确地定位问题,减少不必要的药剂消耗和设备停机,保障脱硫系统安全、稳定运行。